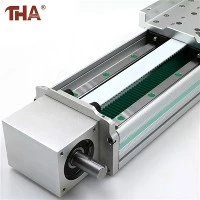
Når en presisjonskran eller en automatisert sveisearm begynner å stamme midt i-slaget, mistenker ingeniører vanligvis en sviktende drivmotor, men årsaken er nesten alltid ulik lastfordeling overLineær guide. Mange maskinbyggere behandler disse skinnene som grunnleggende statiske spor, og glemmer at en bevegelig vogn konstant utsettes for komplekse, flerakseveltemomenter-spesifikt stignings-, rulle- og girkrefter. Hvis du bolter fast en standardvogn på en strukturell ramme som ikke er presisjonsfrest, introduserer du mikro-vridninger i referansedatumet. Dette tvinger de interne resirkulerende lagrene til å kjempe mot hverandre, lokaliserte friksjonstopper, og de jevne bevegelsesprofilene dine løses opp i katastrofal posisjoneringsdrift lenge før maskinen når sin teoretiske levetid.
Å beseire denne strukturelle trettheten begynner med kjernemetallurgien og slipepresisjonen til sporene. Vi produserer profilene våre av førsteklasses-karbonbærende stål eller martensittisk rustfritt stål for nedvaskingskonfigurasjoner, ved å bruke kontinuerlig høy-induksjonsherding for å oppnå en robust skinneoverflatehardhet på HRC 58-62. Etter at kjernestrukturen har stabilisert seg, danner spesialiserte senterløse slipemaskiner og profilslipemaskiner to- eller firerads rullende spor med en presis sirkulær-bue eller gotisk bue-geometri. Denne formen er konstruert for å gi en 45-graders kontaktvinkel i forhold til stålkulene, og sikrer atLineær guidekan håndtere like belastningskapasiteter i radiell, revers-radial og lateral retning. Ved å balansere denne interne belastningsprofilen forhindrer vi at de rullende elementene sklir eller utvikler mikroskopiske flate flekker under raske, voldsomme retningsskifter.
For å maksimere monteringsstivheten under store skjære- eller posisjoneringskrefter, må du se forbi katalogvurderingen og nøye velge den interne forhåndsbelastningsklassen. Hvis oppsettet ditt kjører under lett bruk, gir en standardklaring eller lett forhåndsbelastning mulighet for uanstrengt gliding med-lav friksjon. Men hvis du bygger tunge CNC-maskineringssentre eller laserskjærere med høy-vibrasjon, er det ikke-omsettelig å gå opp til en middels eller tung forhåndsbelastning. Denne for-kompresjonen eliminerer enhver mikroskopisk klaring mellom stålkulene og løpebanene, og stivner vognblokken mekanisk slik at den motstår avbøyning når verktøyhodet smeller inn i et tungt arbeidsstykke, og holder toleransene dine tett låst innenfor mikronområdet.
Feilsøking av feltproblemer: Vanlige spørsmål for mekaniske byggere
Hvorfor beveger vognblokken seg jevnt i én seksjon, men binder seg sammen i en annen?
Dette er et klassisk symptom på dårlig jernbaneparallellisme. Hvis din parallellLineær guideskinner er montert på en ujevn, som-sveiset stålramme, vil avstanden mellom de to sporene variere litt langs slaget. Når avstanden blir smalere, tvinges vognen inn i en ekstrem forspenningstilstand, noe som får den til å binde seg. Du må bearbeide en presisjonsskulder på monteringsbasen eller bruke shims for å justere skinnene til innenfor 0,02 mm parallellitet.
Kan jeg mikse og matche vogner fra forskjellige produsenter på samme skinne?
Det frarådes sterkt for presisjonsapplikasjoner. Mens mange merker følger standard internasjonale dimensjoner (som HIWIN eller THK-kompatibilitet), varierer de nøyaktige slipetoleransene til kulesporene og diameteren på de interne stålkulene litt mellom fabrikkene. Å tvinge en fremmed vogn inn på en presisjonsskinne vil enten resultere i overdreven spill eller umiddelbar binding, noe som ødelegger presisjonsklassen din.
Hvordan forhindrer jeg at fine metallspon ødelegger de interne kulekretsene?
Standard endeforseglinger i plast-er kun utformet for lett støv. I et miljø med tung maskinering kan varme metallspon skjære seg gjennom plast og sette seg inne i de resirkulerende ende-hettene. For disse forholdene må du utstyre vognen med kraftige-laminerte metallskrapere eller installere spesialiserte bolt-hullhetter for å hindre rusk i å sette seg i monteringsforsenkningene, og sikre at sporene holder seg klare.
Teknisk ytelsesmatrise
| Trekk | Spesifikasjoner og tekniske detaljer |
| Materialprofil | Høy-karbonlagerstål (55SiMoV / GCr15)
|
| Overflatehardhet | HRC 58 - 62 (induksjonsherdede spor)
|
| Lastegenskaper | 4-rads lik lastekapasitet (radial og lateral)
|
| Forhåndslast klasser | ZF (klaring), Z0 (lett forhåndsbelastning), Z1 (middels), Z2 (tung)
|
| Nøyaktighetskarakterer | Normal (N), Høy (H), Presisjon (P), Super-Presisjon (SP)
|
Til syvende og sist, aLineær guideer det strukturelle grunnlaget for maskinens nøyaktighet. Ved å velge riktig forhåndsbelastningskonfigurasjon, sikre at monteringsgrunnlinjene dine er helt flate, og beskytte de interne lagrene med robuste skrapetetninger, kan du eliminere uønsket spill og holde dine automatiserte fabrikklinjer i gang stille og nøyaktig gjennom år med kontinuerlig produksjon.